 Filipino


Mga panonood:0 May-akda:Site Editor I-publish ang Oras: 2026-10-04 Pinagmulan:Lugar


Ang pagkabigo ng tube seal ay kumakatawan sa higit pa sa isang maliit na mekanikal na istorbo. Nawawalan ka ng kritikal na kita sa tuwing may tumutulo na tubo sa linya o sa pagbibiyahe. Ang mga hindi mapagkakatiwalaang seal ay nagti-trigger ng mataas na mga rate ng scrap, mga retail chargeback, nakompromiso ang integridad ng produkto, at malubhang pinsala sa brand.
Dapat nating harapin ang realidad ng pang-araw-araw na produksyon. Kahit na ang mga nangungunang linya ng produksyon ay nakakaranas ng drift sa paglipas ng panahon. Ang mga salik sa kapaligiran, banayad na mga pagkakaiba-iba ng batch ng materyal, at mga hindi pagkakapare-pareho ng operator ay lahat ay nakakatulong sa biglaang mga rate ng pagkabigo.
Ang gabay na ito ay nagbibigay sa mga plant manager at packaging engineer ng structured diagnostic checklist. Matututuhan mong tukuyin ang eksaktong mga sanhi ng pagtagas sa sahig. Nagtatatag kami ng malinaw na pamantayan na tumutulong sa iyong magpasya kung kailan i-calibrate ang mga kasalukuyang kagamitan at kung kailan may kabuluhan ang pag-upgrade.
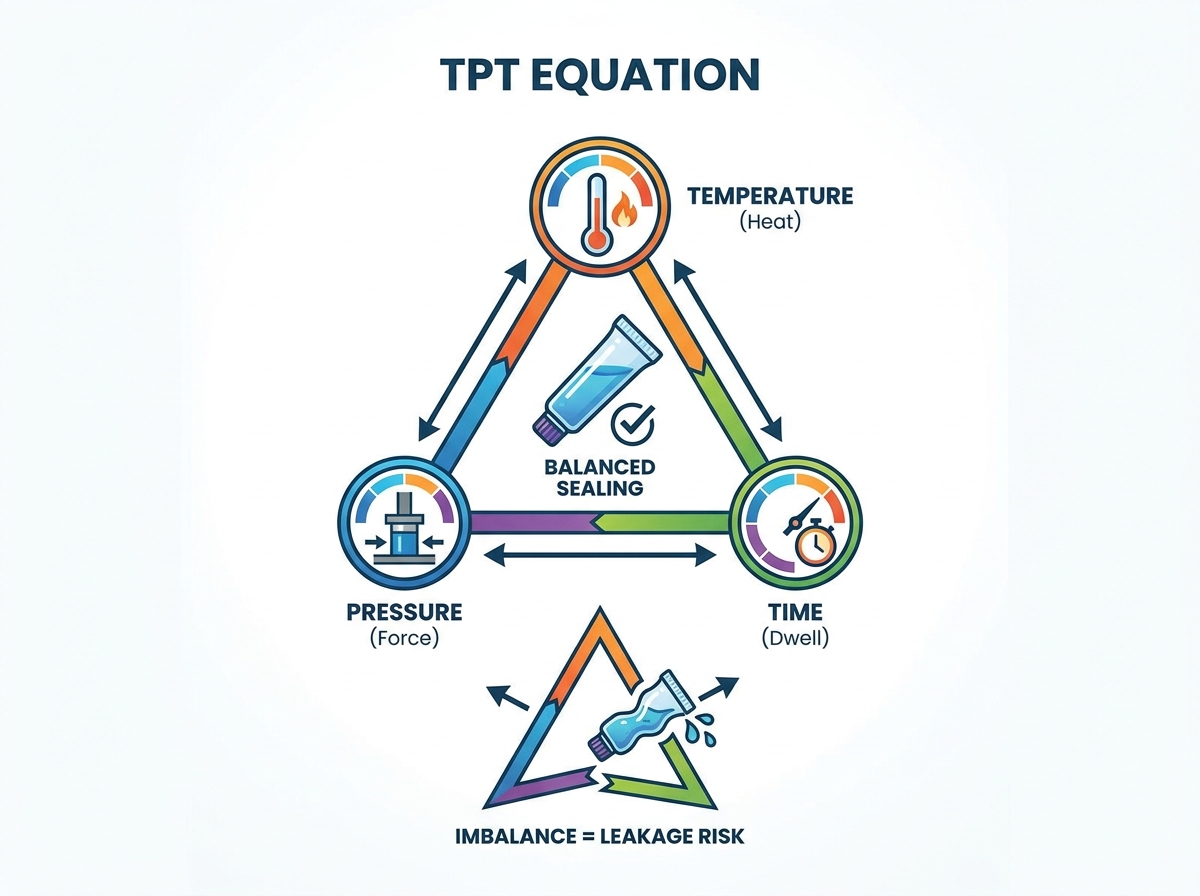
Karamihan sa mga pagtagas ng tail seal ay nagmumula sa isang imbalance sa Temperature-Pressure-Time (TPT) equation o isang pangunahing mismatch sa pagitan ng tube material at sealing technology.
Ang isang structured na "Detect-Prevent-Correct" (DPC) audit ay nagpapaliit ng diagnostic downtime at nag-standardize ng mga tugon ng operator.
Ang mga legacy na kagamitan ay madalas na nagpupumilit na mapanatili ang mahigpit na tolerance na kinakailangan para sa mga modernong laminate tube, na ginagawang isang kinakailangang hakbang ang pagsusuri ng mga alternatibong paraan ng pag-seal ng tubo para sa mga pagpapatakbo ng scaling.
Ang pag-upgrade sa mga advanced na teknolohiya ay nangangailangan ng pagtimbang ng upfront capital expenditure laban sa pangmatagalang mga natamo ng OEE (Overall Equipment Effectiveness) at pinababang scrap.
Dapat ituring ng mga operator ang mga visual na sintomas bilang mga diagnostic clue. Ang isang nabigong selyo ay bihirang mangyari nang random. Nag-iiwan ito ng pisikal na ebidensya. Maaari mong basahin ang katibayan na ito upang matukoy kung aling mekanikal na parameter ang naanod sa spec. Ang pagpapatupad ng pamamaraang "Detect-Prevent-Correct" (DPC) ay nagsisimula dito mismo sa linya.
Nasa ibaba ang apat na pinakakaraniwang visual na depekto. Binabalangkas namin kung ano ang sinasabi sa iyo ng bawat sintomas tungkol sa mga setting ng iyong machine.
Burn Marks o Blisting: Ang depektong ito ay mukhang brown scorching o bula sa plastic surface. Ito ay nagpapahiwatig ng labis na init o matagal na oras ng tirahan. Ang plastik na polimer ay nagpapababa sa halip na malinis na natutunaw. Ang sintomas na ito ay madalas na tumuturo sa hindi napapanahong mga thermal control sa legacy na kagamitan. Nabigo ang mga lumang thermostat na mabisang kontrolin ang mga pagtaas ng temperatura.
Hindi kumpleto o 'Malamig' na mga Seal (Easy Peel): Ang mga operator ay madaling hilahin ang mga seal na ito sa pamamagitan ng kamay. Ang mga panloob na layer ay hindi kailanman nakagapos. Ito ay tumutukoy sa hindi sapat na temperatura o hindi sapat na presyon ng panga. Nangyayari rin ito kung ang mga bilis ng linya ay lumampas sa kapasidad ng thermal recovery ng makina. Ang elemento ng pag-init ay masyadong mabilis na lumalamig sa pagitan ng mga pag-ikot.
Asymmetrical o Wrinkled Crimp: Makakakita ka ng mga hindi pantay na linya o nakatuping plastic sa crimp area. Ito ay nagpapahiwatig ng mekanikal na isyu sa pagkakahanay sa halip na isang thermal. Karaniwan itong nagmumula sa hindi tamang mga mekanismo ng oryentasyon ng tubo. Nagdudulot din ng wrinkling ang pagod na hawak na mga tasa o hindi pantay na sealing jaw pressure. Ang mga panga ay kumakapit nang hindi pantay, pinipisil ang materyal sa labas ng hugis.
Product Trapped in Seal (Contamination): Mapapansin mo ang likido o paste na nahuli sa loob ng selyadong gilid. Ang sobrang pagpuno sa tubo ay kadalasang nagiging sanhi nito. Ang hindi wastong taas ng nozzle o ang bagsak na mekanismo ng anti-drip ay nag-iiwan din ng nalalabi ng produkto sa mga panloob na dingding. Mabibigo kaagad ang tradisyonal na heat sealing kung kontaminado ng produkto ang lugar ng seal. Hinaharang ng langis o tubig ang mga polimer mula sa pagsasanib.
Sanayin ang iyong mga line operator na kilalanin ang mga eksaktong depekto na ito. Dapat nilang ihinto kaagad ang linya kapag lumitaw ang mga ito. Ang paghula sa mga pagsasaayos ay nagpapataas lamang ng basura ng scrap.
Kapag natukoy mo ang visual na sintomas, dapat mong sistematikong i-audit ang makina. Ang mga modernong tube filling at sealing machine ay umaasa sa tumpak na interplay sa pagitan ng ilang mekanismo. Hindi mo maisasaayos ang isang variable nang hindi naaapektuhan ang iba.
Ang bawat matagumpay na heat seal ay nangangailangan ng balanse sa loob ng Temperature-Pressure-Time (TPT) triangle. Kung babaan mo ang temperatura, karaniwan mong dapat taasan ang dwell time o pressure para makamit ang parehong bono. Dapat mong sistematikong i-audit ang tatlong kritikal na parameter na ito.
Una, i-verify ang aktwal na temperatura sa ibabaw ng panga gamit ang isang panlabas na pyrometer. Huwag basta basta magtiwala sa digital readout sa control panel. Pangalawa, sukatin ang presyon na inilapat ng mga pneumatic cylinder. Panghuli, suriin ang oras ng tirahan. Ang dwell time ay ang eksaktong bahagi ng isang segundo na nananatiling sarado ang mga panga. Tiyaking tumutugma ito sa mga detalye ng tagagawa ng materyal.
Hindi pinapansin ng maraming pasilidad ang ikot ng paglamig. Ito ay isang karaniwang pagkakamali. Ang yugto ng paglamig ay nagtatakda ng memorya ng plastik. Kung ilalabas mo ang tubo bago muling mabago ang polimer, ang seal ay magbi-warp o magbubukas sa ilalim ng stress.
Dapat mong i-verify ang buong cooling loop. Suriin ang mga rate ng daloy ng tubig sa pamamagitan ng cooling block. I-verify na nananatiling pare-pareho ang temperatura ng chiller sa mga peak na buwan ng tag-init. Siguraduhin na ang cooling jaws ay buo at patag na kontak sa hot tube tail.
Mabagal na nabubulok ang mga natupok na bahagi. Ang mga operator ay madalas na magbayad sa pamamagitan ng pagpapataas ng init o presyon, na nagtatakip sa tunay na problema. Patakbuhin ang mini-checklist na ito linggu-linggo:
Suriin ang mga elemento ng pag-init para sa mga malamig na lugar gamit ang isang thermal camera.
Suriin ang katumpakan ng thermocouple sa pamamagitan ng pag-calibrate nito laban sa isang sertipikadong panlabas na probe.
Suriin ang pagbaba ng presyon ng pneumatic cylinder. Makinig sa mga pagtagas ng hangin sa paligid ng mga balbula.
Suriin ang silicone o Teflon coatings sa sealing jaws para sa mga luha o buildup.
Ang manu-manong pag-recalibrate ay lubos na nakadepende sa kakayahan ng operator. Ang ilang mga operator ay nagtataglay ng "pakiramdam" para sa makina. Gayunpaman, ang kaalaman ng tribo na ito ay nakakapinsala sa pangmatagalang pagkakapare-pareho. Kung kinakailangan ang muling pagkakalibrate araw-araw, ang kagamitan ay kulang sa kinakailangang katatagan para sa maaasahang produksyon. Ang patuloy na pagsasaayos ay nangangahulugan na ang mga mekanikal na baseline ay hindi na naayos.
Minsan ang makina ay gumagana nang perpekto. Ang problema ay nasa mga materyales. Hindi mo maaaring pilitin ang isang hindi tugmang paraan upang mai-seal nang perpekto ang isang kumplikadong materyal. Ang pagsusuri ng mga alternatibong paraan ng pag-seal ng tubo ay nagiging kinakailangan kapag nagbago ang iyong mga spec ng packaging.
Iba"t ibang materyales ang sumisipsip ng init nang iba. Iba ang pag-uugali ng mga lamina kaysa sa mga mono-layer na plastik. Dapat mong ihanay ang iyong hardware sa iyong packaging.
Material to Technology Mapping Matrix
Materyal na tubo | Pinakamainam na Teknolohiya ng Sealing | Mga Kilalang Panganib at Hamon |
|---|---|---|
Mono-layer PE (Polyethylene) | Hot Air Sealing | Mahilig sa blistering kung masyadong mabagal ang daloy ng hangin. |
PBL (Plastic Barrier Laminate) | Hot Air o Ultrasonic | Nangangailangan ng tumpak na kontrol sa temperatura upang maiwasan ang delamination. |
ABL (Aluminum Barrier Laminate) | High-Frequency / Hot Jaws | Ang nagliliwanag na init ay madaling makapinsala sa mga panlabas na cosmetic print. |
Purong Aluminum | Mechanical Fold at Crimp | Pagkapagod ng metal. Hindi maaaring ma-heat-sealed. |
Ang hot air sealing ay kumakatawan sa pamantayan ng industriya para sa karamihan ng mga mono-layer na plastik. Ito ay umaasa sa panloob na pag-init ng nozzle. Ang isang sabog ng mainit na hangin ay natutunaw ang loob ng tubo bago ito isara ng mga panga. Ang pamamaraang ito ay lubos na epektibo ngunit lubos na sensitibo sa temperatura ng kapaligiran. Nangangailangan ito ng tumpak na kontrol sa daloy ng hangin. Kung ang halumigmig o temperatura ng pabrika ay nagbabago, dapat mong ayusin ang presyon ng hangin.
Nag-aalok ang mga mainit na panga ng mas tradisyonal na diskarte. Ang mga solidong metal na panga ay umiinit at direktang pumipindot sa labas ng tubo. Ang init ay naglalakbay sa dingding ng tubo upang matunaw ang panloob na layer. Gayunpaman, ang nagliliwanag na init na ito ay may malaking panganib. Madali itong makapinsala sa mga sensitibong formulasyon sa loob ng tubo. Ito rin ay regular na natutunaw o nagpapahid ng mga cosmetic finish sa panlabas na tubo.
Maraming mga kumpanya ang dumaranas ng biglaang pagtagas ng mga spike nang hindi binabago ang kanilang mga setting ng makina. Bakit? Lumipat sila sa sustainable o thinner laminate tubes nang hindi ina-update ang kanilang sealing hardware. Ang mga eco-friendly na plastik ay may kilalang makitid na natutunaw na mga bintana. Ang isang legacy na mainit na sistema ng panga ay hindi maaaring makapag-react ng sapat na mabilis upang ma-seal nang malinis ang mga modernong laminate na ito. Ang hindi pagkakatugma na ito ay bumubuo ng napakalaking dami ng basura.
Kung palagi mong nilalabanan ang mga hindi pagkakatugma ng materyal at kontaminasyon ng produkto, maaaring hindi na ginagamit ang mga karaniwang thermal method para sa iyong linya. Panahon na upang tumingin sa mga advanced na alternatibo. Ang ultrasonic tube filling machine ay nalulutas ang ilang patuloy na pananakit ng ulo na matatagpuan sa tradisyonal na packaging.
Dapat mong i-frame ang pag-upgrade na ito bilang isang solusyon para sa mga partikular na problemang may mataas na stake. Pinupuunan mo ba ang mga produktong napakalapot tulad ng makapal na ointment o mabibigat na cream? Ang mga likidong ito ay madalas na kumakabit sa nozzle at nakakahawa sa lugar ng selyo. Pinoproseso mo ba ang mga formulation na sensitibo sa temperatura tulad ng mga aktibong kosmetiko o parmasyutiko? Maaaring pababain ng mainit na panga ang mga compound na ito. Kung oo ang sagot mo sa mga tanong na ito, nagiging lubhang kaakit-akit ang teknolohiyang ultrasonic.
Ang ultrasonic welding ay ganap na binabalewala ang tradisyonal na mga limitasyon ng tatsulok ng TPT. Hindi ito gumagamit ng panlabas na nagliliwanag na init. Sa halip, ito ay bumubuo ng init sa pamamagitan ng high-frequency molecular friction nang direkta sa loob ng seal area. Ang isang acoustic tool (ang sungay) ay nagvibrate laban sa isang anvil ng libu-libong beses bawat segundo.
Tinutunaw ng internal friction na ito ang mga plastic layer nang magkasama sa millisecond. Dahil napakatindi nitong nagvibrate, talagang itinutulak nito ang mga panlabas na kontaminant tulad ng mga paste o langis palabas sa seal zone bago mag-fuse ang plastic. Higit pa rito, ito ay ganap na hindi nangangailangan ng oras ng warm-up. I-on mo ito, at gumagana ito kaagad.
Kapag tinatasa ang scalability, tingnan ang epekto sa pangkalahatang bilis ng linya. Ang mga ultrasonic na makina ay nagse-seal nang mas mabilis kaysa sa mga hot air unit dahil inaalis nila ang mga oras ng thermal recovery. Ang pagkonsumo ng enerhiya ay bumaba nang malaki dahil hindi mo pinapanatili ang patuloy na pinainit na mga elemento. Pinakamahalaga, ang pagbawas ng scrap ay direktang nagpapalaki sa iyong mga margin. Mas maganda ang hitsura ng malinis at malamig na panlabas na mga seal sa mga retail na istante.
Dapat mong kilalanin ang mga panganib bago mag-upgrade. Ang mga advanced na kagamitan ay may kapansin-pansing upfront cost premium. Higit pa rito, ang mga ultrasonic system ay nangangailangan ng partikular na tooling. Kailangan mo ng mga custom na sungay at anvil para sa iba"t ibang diameter ng tubo. Kung ang iyong pasilidad ay nagpapatakbo ng 15 iba"t ibang laki ng tubo araw-araw, ang mga gastos sa pagpapalit at imbentaryo ng tooling ay nangangailangan ng maingat na pagkalkula ng ROI. Maingat na suriin ang dami ng iyong produksyon bago gumawa.
Ang pag-aayos ng makina ay kumakatawan lamang sa kalahati ng labanan. Dapat mong patunayan na ang pag-aayos ay tumatagal sa libu-libong mga cycle. Pinipigilan ng isang standardized na programa sa pag-verify ang maliliit na drift na maging napakalaking recall. Ang katiyakan ng kalidad ay dapat lumipat mula sa reaktibong paghula patungo sa proactive na pagsubok.
Dapat mong idetalye ang mga karaniwang pagsubok sa pagsunod upang ipatupad sa sahig. Ang mga visual na pagsusuri lamang ay hindi nakakakuha ng mga micro-leak. Ipatupad ang mga pisikal na pagsubok na ito:
Vacuum Chamber Leak Testing: Ilubog ang mga selyadong tubo sa isang vacuum chamber na puno ng tubig. Gumuhit ng vacuum. Kung ang mga bula ay tumakas mula sa buntot, mayroon kang micro-leak. Ito ang pinaka maaasahang pagsubok sa sahig na magagamit.
Pagsubok ng Burst Pressure: Mag-iniksyon ng naka-compress na hangin sa tubo hanggang sa ito ay sumabog. Ang katawan ng tubo ay dapat pumutok bago bumigay ang tail seal. Kung unang nahati ang selyo, ang lakas ng iyong bono ay masyadong mahina.
Mga Manu-manong Pagsusuri sa Balatan: Gupitin ang isang strip mula sa selyo at hilahin ito. Ang plastik ay dapat na mabatak at mapunit sa halip na malinis na alisan ng balat.
Masigasig na i-record ang iyong mga parameter ng batch. Tandaan ang eksaktong temperatura, presyon, at bilis ng linya para sa bawat pagtakbo. Ipinapakita ng traceability ang halaga nito sa panahon ng pagsisiyasat sa pagkabigo. Ang pag-log ng data ay naghihiwalay kung ang pagtagas ay sanhi ng mabagal na pag-drift ng makina sa loob ng isang linggo o isang masamang batch ng mga walang laman na tubo mula sa iyong supplier. Kung walang data, palaging sisisihin ng mga supplier ang iyong kagamitan.
Lumayo sa "kaalaman ng tribo." Idokumento ang bawat setting sa Standard Operating Procedures (SOPs). Magtakda ng mahigpit na mga limitasyon para sa mga pagsasaayos. Halimbawa, maaaring ayusin ng isang operator ang presyon ng hangin sa pamamagitan ng 5 PSI. Kung nabigo iyon upang ayusin ang isyu, dapat silang huminto. Hindi sila maaaring magpatuloy sa pag-dial. Magtatag ng malinaw na mga panuntunan na nagdidikta nang eksakto kung kailan dapat ihinto ng operator ang linya at tumawag sa maintenance para makialam.
Ang paglutas ng mga hindi inaasahang pagtagas ay isang natatanging proseso ng dalawang landas. Dapat kang magsimula sa mahigpit na pagkakalibrate ng iyong kasalukuyang hardware. Kung ang maselang pagsasaayos ay hindi makapagbigay ng katatagan, dapat mong isaalang-alang ang madiskarteng pagpapalit. Huwag hawakan ang lumang teknolohiya kung hindi na ito naaayon sa iyong mga modernong layunin sa produksyon.
Mga Susunod na Hakbang na Pagkilos:
Isagawa ang visual at mechanical DPC audit sa iyong susunod na production shift.
I-calibrate ang iyong TPT triangle gamit ang mga external na tool sa pagsukat, hindi lang mga panel readout.
I-catalog ang iyong kasalukuyang mga materyales sa tubo upang matukoy ang anumang hindi pagkakatugma sa iyong sealing hardware.
Mag-download ng sheet ng teknikal na detalye upang suriin ang mga opsyon sa ultrasonic kung nahihirapan ka sa kontaminasyon ng produkto.
A: Ang mga micro-leaks ay halos palaging nagreresulta mula sa malamig na mga spot sa mga elemento ng pag-init o bahagyang kawalan ng timbang sa presyon sa mga sealing jaws. Kahit na ang isang microscopic gap sa jaw alignment ay nagbibigay-daan sa isang maliit na channel na mabuo sa tinunaw na plastic, na lumilikha ng isang hindi nakikitang daanan ng pagtagas.
A: Dapat mong patunayan ang mga parameter ng sealing sa simula ng bawat shift at kaagad pagkatapos ng pagbabago. Bukod pa rito, magsagawa ng panaka-nakang pagsusuri sa pagitan, tulad ng mga pagsusuri sa vacuum chamber tuwing dalawang oras, upang matiyak ang pagsunod sa mahigpit na pamantayan ng kalidad ng industriya.
A: Hindi. Ang teknolohiyang ultrasonic ay umaasa sa molecular friction upang matunaw ang mga polimer. Pangunahing idinisenyo ito para sa mga plastik at mga istrukturang nakalamina. Ang mga purong metal na tubo ay hindi maaaring welded sa ganitong paraan; nangangailangan sila ng tradisyonal na mekanikal na fold-and-crimp na mga paraan ng sealing.
