 Filipino


Mga panonood:0 May-akda:Site Editor I-publish ang Oras: 2026-09-27 Pinagmulan:Lugar


Ang pag-upgrade o pag-install ng mga bagong kagamitan sa produksyon ay may likas na panganib. Maaari mong isipin na ang pagkabigo ng makinarya ay nagdudulot ng karamihan sa mga pagkaantala sa pag-commissioning, ngunit iyan ay bihirang totoo. Ang pinakakaraniwang dahilan ng pagkaantala ng pagkomisyon ay ang hindi inaasahang hindi pagkakatugma sa pagitan ng mga lalagyan, pagsasara, at kagamitan. Ipagpalagay na ang mga karaniwang bote at takip ay tumatakbo nang walang putol sa karaniwang makinarya ay isang magastos na pangangasiwa sa pagpapatakbo. Ang mga bahagyang pagkakaiba sa resin, thread pitch, o tigas ng bote ay lubhang nakakaapekto sa kahusayan ng linya sa paglipas ng panahon. Bago i-finalize ang pagkuha para sa mga linya ng pagpuno ng likido , ang mga tagapamahala ng halaman at mga inhinyero ay dapat magsagawa ng mahigpit na pagsusuri sa compatibility ng lalagyan. Dapat din silang mag-utos ng mga partikular na pagpapaubaya sa pagganap sa panahon ng pagsusuri ng vendor. Sa gabay na ito, matututunan mo kung paano ihanay ang mga geometry ng leeg sa mga clearance ng balbula nang epektibo. Sasaklawin namin kung paano tukuyin ang wastong mga kontrol ng torque upang maiwasan ang pagtagas. Sa wakas, matutuklasan mo kung paano buuin ang mga pagsubok sa pagpapatunay ng walang kabuluhang vendor bago pumirma sa anumang mga purchase order.
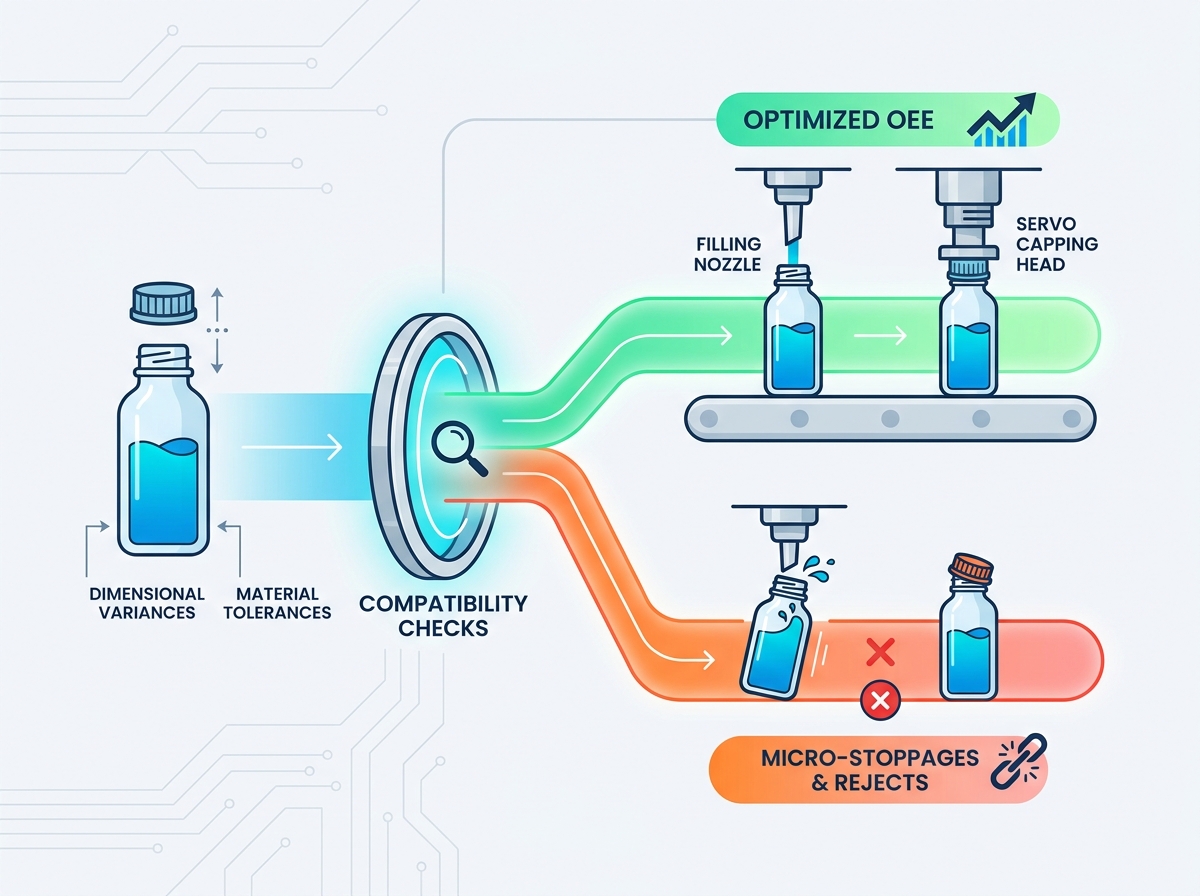
Ang mga maliliit na dimensyon na pagkakaiba-iba sa mga bote at takip ay direktang pinapababa ang Pangkalahatang Equipment Effectiveness (OEE) sa pamamagitan ng micro-stoppages at cross-threading.
Ang mga katangian ng likido (foaming, lagkit) ay dapat magdikta sa kaugnayan sa pagitan ng geometry ng leeg ng bote at pagpili ng balbula ng pagpuno.
Ang precision torque control ay hindi napag-uusapan; ang pagsasama ng isang servo bottle capping machine ay nagpapagaan ng mga panganib na nauugnay sa variable cap thread friction.
Ang pag-uutos ng structured compatibility testing sa pamamagitan ng custom na filling line na mga serbisyo bago ang PO signature ay nagsisiguro ng pananagutan at nagpapatunay ng mga limitasyon sa real-world throughput.
Ang hindi pagkakatugma ng packaging ay direktang nakakaapekto sa ilalim na linya. Ang mga hindi na-verify na bote at takip ay humahantong sa mataas na halaga ng scrap. Nagdudulot din sila ng pagtagas ng produkto sa panahon ng pagbibiyahe. Ang mga isyung ito ay nakompromiso ang integridad ng selyo at sinisira ang reputasyon ng brand. Hindi ka basta basta magtitiwala sa mga detalye ng generic na bahagi. Kahit na ang mga karaniwang packaging lot ay nagtatampok ng mga microscopic na pagkakaiba sa mga mold cavity. Ang mga pagkakaibang ito ay lumilikha ng mga jam at misalignment sa mga high-speed conveyor. Nahaharap ka sa labis na downtime kapag ang mga operator ay dapat palaging mag-alis ng mga cross-threaded na takip o durog na bote. Sa paglipas ng panahon, sinisira ng mga maikling pagkaantala na ito ang iyong mga pang-araw-araw na quota sa produksyon.
Ang isang matagumpay na detalye ng kagamitan ay nangangailangan ng malinaw, nasusukat na sukatan. Dapat mong makamit nang tuluy-tuloy ang iyong target na Containers Per Minute (CPM). Kasabay nito, dapat mong panatilihin ang isang rate ng pagtanggi sa ibaba ng tinatanggap na baseline ng industriya. Ang baseline na ito ay karaniwang mas mababa sa 0.5 porsyento. Ang pag-abot sa mga target na ito ay nangangailangan ng tumpak na paghawak. Ang bawat lalagyan ay dapat dumaan sa filler, capper, at labeler nang walang pag-aalinlangan. Kung ang isang makina ay nangangailangan ng madalas na manu-manong pag-recalibrate upang maabot ang mga numerong ito, ang pagtutukoy ay nabigo.
Ang pag-evaluate ng mga solong bahagi nang statically ay isang napakalaking panganib sa scalability. Maaari mong subukan ang isang bote sa ilalim ng nakatigil na pagpuno ng nozzle at ituring ito na katanggap-tanggap. Gayunpaman, binabalewala nito ang patuloy na dynamic na pag-uugali. Gumagana ang mga awtomatikong makina sa ilalim ng tuluy-tuloy na panginginig ng boses. Nakakaranas sila ng line back-pressure at thermal shift. Ang isang bote ay maaaring manatiling stable sa isang desk ngunit umaalog-alog sa isang gumagalaw na conveyor. Dapat mong obserbahan kung paano kumikilos ang mga container sa ilalim ng aktwal na mga kondisyon ng linya. Ang pagwawalang-bahala sa mga dynamic na pakikipag-ugnayan na ito ay humahantong sa malaking pagkabigo sa scalability sa panahon ng buong produksyon.
Ang kritikal na ratio sa pagitan ng panloob na diameter ng leeg ng bote at ang panlabas na diameter ng filling nozzle ay nagdidikta ng tagumpay sa pagpuno. Ang mga masikip na clearance ay naglilimita sa pag-alis ng hangin. Kapag ang likido ay pumasok sa bote, ang inilipat na hangin ay nangangailangan ng isang malinaw na ruta ng pagtakas. Kung ang nozzle ay sumasakop ng masyadong maraming espasyo, ang escaping air forces likido pabalik sa leeg. Nagdudulot ito ng blowback at labis na pagbubula. Dapat kang mag-engineer ng sapat na puwang sa pag-vent sa paligid ng nozzle. Tinitiyak ng spacing na ito ang makinis, mabilis na pagpuno nang walang hindi kinakailangang splashing.
Ang iba"t ibang mga materyales ay kakaibang tumutugon sa temperatura at presyon. Dapat mong suriin kung paano tumutugon ang PET, HDPE, o salamin sa likidong pinupuno. Ang mga hot-fill na application ay kadalasang nagdudulot ng paneling sa magaan na PET bottle. Lumalawak ang plastik sa panahon ng mainit na pagpuno at kumukontra sa panahon ng paglamig. Ang pag-urong na ito ay lumilikha ng panloob na pagpapapangit. Ang mga bote ng salamin ay mahusay na humahawak ng init ngunit nananatiling mahina sa thermal shock. Dapat mong itugma ang materyal ng lalagyan sa partikular na gravity at temperatura na profile ng iyong produkto. Pinipigilan nito ang pagkabigo sa istruktura sa linya ng produksyon.
Ang mga likidong may mataas na lagkit ay nagdidikta ng mga partikular na uri ng balbula. Malaki rin ang impluwensya ng mga suspendido na solid sa iyong pagpili ng balbula. Ang mga manipis na likido tulad ng tubig ay gumagana nang perpekto sa gravity o flow meter valve. Ang mga makapal na sarsa o cream ay nangangailangan ng matatag na mga balbula ng piston. Dapat mong maingat na ipares ang mga balbula na ito sa iyong napiling hugis ng bote. Ang isang malawak na bibig na garapon ay madaling tumatanggap ng isang malaking piston nozzle. Ang isang makitid na leeg na bote ay nangangailangan ng diving nozzle upang maiwasan ang pag-bridging sa pagbubukas. Pinipigilan ng wastong pagkakahanay ang pagtulo sa pagitan ng mga cycle.
Talahanayan 1: Pagpili ng Valve at Pagkakatugma ng Container
Uri ng Liquid | Tamang Uri ng Balbula | Kinakailangan sa Lalagyan | Karaniwang Panganib na Salik |
|---|---|---|---|
Mababang Lapot (Tubig, Espiritu) | Gravity / Flow Meter | Karaniwang makitid o malawak na leeg | Splashing at blowback |
Katamtamang Lapot (Mga Syrup, Mga Langis) | Piston / Gear Pump | Katamtamang pagbubukas ng leeg | Stringing o tumutulo |
Mataas na Lapot / Mga Particulate (Mga Sauce) | Malaking Piston | Malapad ang bibig na garapon | Bridging sa pagbubukas ng bote |
Ang mga cap ay mukhang magkapareho sa mata, ngunit ang kanilang panloob na anatomya ay nag-iiba-iba. Dapat mong suriin ang mga pagsisimula ng thread, anggulo ng pitch, at higpit ng palda ng takip. Ang pagkilala sa mga detalyeng ito ay mahalaga para sa tagumpay ng linya. Ang mga karaniwang pagsasara ay may iba"t ibang tolerance depende sa amag at sa tagagawa. Ang isang cap mula sa Supplier A ay maaaring ganap na makisali. Ang isang biswal na kaparehong takip mula sa Supplier B ay maaaring magbigkis sa kalahati ng leeg. Dapat mong suriing mabuti ang mga dimensional tolerance na ito bago piliin ang iyong kagamitan sa pagsasara.
Ang paglalapat ng pare-parehong metalikang kuwintas ay hindi kapani-paniwalang mahirap sa ilalim ng mga kondisyon ng mataas na bilis. Ang mga kadahilanan sa kapaligiran ay lubos na nakakaimpluwensya sa alitan ng thread. Ang mga pagbabago sa temperatura ay maaaring maging matigas o masunurin ang mga plastic na sinulid. Ang mga hindi pagkakapare-pareho ng friction na ito ay humahantong sa mga seryosong isyu sa kalidad. Narito ang mga pinakakaraniwang hamon na iyong haharapin:
Over-torquing: Tinatanggal ang mga plastic na sinulid, ganap na sinisira ang selyo.
Under-torquing: Nag-iiwan ng maluwag, na nagreresulta sa agarang pagtagas ng produkto.
Cross-threading: Nagaganap kapag ang mga takip ay pumasok sa chuck sa hindi tamang anggulo.
Scuffing: Sinisira ng mga agresibong mekanismo ng paghihigpit ang panlabas na aesthetic ng pagsasara.
Ang pagtukoy ng servo bottle capping machine ay kritikal para sa mga produktong may mataas na pananagutan. Ang mga pneumatic cappers ay umaasa sa presyon ng hangin, na patuloy na nagbabago. Inalis ng mga servo motor ang hindi mahuhulaan na ito. Gumagamit sila ng mga advanced na feedback loop upang kontrolin ang parehong bilis at torque nang nakapag-iisa. Kung ang isang takip ay nagtatampok ng bahagyang pagkakaiba-iba ng resin, agad na nade-detect ng servo system ang pagbabago ng resistensya. Ito ay umaangkop sa mga maliliit na pagkakaiba-iba ng cap sa real-time. Ginagarantiyahan nito ang perpektong application torque sa bawat bote, na pinoprotektahan ang iyong produkto mula sa pagtagas at pakikialam.
Ang mga modernong uso sa packaging ay pinapaboran ang lightweighting upang makatipid ng mga gastos sa materyal. Sa kasamaang palad, ang mga magaan na lalagyan ay nagdudulot ng matinding pananakit ng ulo sa production floor. Dapat mong suriin ang sentro ng grabidad ng lalagyan. Ang matataas, makitid, o magaan na walang laman na bote ay lubhang hindi matatag. Malamang na tumagilid sila sa mga biglaang paghinto ng conveyor. Madaling dinudurog ng line back-pressure ang mga manipis na plastik na bote. Dapat mong kalkulahin ang integridad ng istruktura ng walang laman na lalagyan upang matiyak na makakaligtas ito sa paglalakbay mula sa unscrambler hanggang sa istasyon ng pagpuno.
Ang pagpapasya kung paano ilipat ang iyong mga bote ay isang pangunahing pagpipilian sa engineering. Dapat kang pumili sa pagitan ng pag-stabilize ng puck at direct-to-conveyor handling. Sundin ang balangkas ng desisyong ito:
Tayahin ang Base ng Lalagyan: Kung ang bote ay may hindi pantay o napakakitid na base, dapat kang gumamit ng puck system.
Suriin ang Bilis ng Linya: Ang mga high-speed na output ay kadalasang nangangailangan ng mga pucks upang maiwasan ang pag-tipping sa panahon ng mabilis na acceleration.
Suriin ang Mga Pangangailangan sa Pagbabago: Ang direktang paghahatid ay mas mura at nangangailangan ng mas kaunting mga bahagi ng pagbabago kung nagpapatakbo ka ng mga pare-parehong cylindrical na bote.
Suriin ang Lakas ng Materyal: Pinoprotektahan ng mga puck ang mga ultra-manipis na bote mula sa pagkadurog sa ilalim ng presyon ng akumulasyon ng linya.
Pumili lamang ng direktang paghahatid kapag ang lalagyan ay napatunayang ganap na matatag sa ilalim ng iyong target na bilis ng output.
Ang isang linya ng produksyon ay kasing lakas lamang ng mga transition point nito. Ang pagtiyak ng tuluy-tuloy na pagpapahintulot sa paglipat sa pagitan ng mga istasyon ay sapilitan. Ang mga bote ay dapat lumipat mula sa istasyon ng pagpuno patungo sa capper nang hindi nababakas. Dapat silang lumipat sa pag-label at kagamitan sa pag-pack ng case nang maayos. Hindi ka maaaring umasa sa mga custom, hindi nauulit na pagsasaayos ng operator upang ayusin ang mahihirap na handoffs. Ang mga guide rail, star wheel, at timing screw ay dapat na nagtatampok ng tumpak at naka-lock na mga posisyon. Inaalis nito ang pagkakamali ng tao at ginagarantiyahan ang tuluy-tuloy na daloy ng container sa buong layout.
Ang mga teoretikal na disenyo ay mukhang walang kamali-mali sa isang screen. Gayunpaman, hindi ka dapat pumirma sa mga kontrata ng kagamitan batay lamang sa mga teoretikal na modelo ng CAD. Hindi mahuhulaan ng mga virtual na simulation ang mga maliliit na isyu sa friction o static na pagtaas ng kuryente. Dapat kang humingi ng pisikal na pagsusuri ng iyong mga partikular na materyales sa packaging. Magpadala ng aktwal na mga sample ng produksyon sa tagagawa. Tanggihan ang anumang mga garantiyang ginawa nang walang empirikal na pagpapatunay. Ang mahigpit na paninindigan na ito ay nagpapagaan ng panganib sa pagpapatupad at pinipilit ang vendor na patunayan ang kanilang mga claim sa engineering.
Gamitin ang mga OEM integration team para magsagawa ng komprehensibong pag-aaral ng kakayahan. Ang pagsasagawa ng mga custom na serbisyo sa linya ng pagpuno ay nagbibigay-daan sa mga inhinyero na matukoy nang maaga ang mga mahihinang link sa iyong disenyo ng lalagyan. Maaaring matuklasan nila na ang iyong bottle neck ay nangangailangan ng bahagyang mas mahabang diving nozzle. Maaari silang magmungkahi ng pagbabago ng machine tooling bago ang yugto ng pagbuo. Pinipigilan ng aktibong pakikipagtulungang ito ang mga magastos na pag-retrofit sa ibang pagkakataon. Tinitiyak nito na ang panghuling disenyo ng makina ay perpektong sumasalamin sa iyong mga partikular na pangangailangan sa pagpapatakbo.
Ang mahigpit na FAT ay ang iyong huling safety net. Dapat kang magtatag ng kongkreto, malinaw na mga pagpapalagay para sa pagsusulit na ito sa iyong unang kontrata. Tukuyin ang eksaktong dami ng mga bote at takip na kinakailangan para sa pagsubok. Huwag tanggapin ang isang mabilis na sampung minutong sprint. Mag-utos ng tuluy-tuloy na pagtakbo na tumatagal ng ilang oras upang mapatunayang totoo ang OEE. Tinitiyak ng pinahabang tagal na ito na pinangangasiwaan ng kagamitan ang natural na pagkakaiba-iba na makikita sa mga karaniwang packaging lot. Kung ma-jam ang makina sa panahon ng FAT, dapat itong lutasin ng vendor bago ipadala.
Ang pagtukoy ng maaasahang linya ng produksyon ay hindi tungkol sa pagbili ng mga indibidwal na makina. Nangangailangan ito ng pagtrato sa bote, takip, likido, at kagamitan bilang isang solong, interdependent system. Ang isang pagkabigo sa isang bahagi ay mabilis na dumadaloy sa buong operasyon. Dapat mong igalang ang pisika ng likidong dinamika at ang mga katotohanan ng mga pagkakaiba-iba ng plastik.
Ang iyong agarang susunod na hakbang ay ganap na i-lock ang iyong mga disenyo ng packaging. Huwag baguhin ang mga hulma ng bote sa kalagitnaan ng proyekto. Humiling ng isang pormal na pagsusuri sa engineering ng compatibility mula sa iyong mga naka-shortlist na vendor. Isagawa ang pagsusuring ito bago lumipat sa huling yugto ng negosasyon sa pagpepresyo. Ang lohikal na pagkakasunud-sunod na ito ay ginagarantiyahan na bumili ka ng isang sistema na may kakayahang maghatid ng kumikita, walang patid na produksyon sa loob ng maraming taon.
A: Iwasang magpadala ng mga single-digit na sample. Inirerekomenda namin ang pagbibigay ng libu-libong bote at takip mula sa maraming manufacturing lot. Ang mga supplier ay madalas na gumagamit ng iba"t ibang mga hulma. Inilalantad ng malalaking sample size ang mga natural na pagkakaiba-iba ng tooling na ito, na tinitiyak na perpektong pinangangasiwaan ng makina ang mga real-world production tolerance.
A: Binabago ng pagpapalit ng mga supplier ang thread pitch at material rigidity. Dapat mong bigyang-diin ang nababaluktot, walang tool na mga changeover system sa panahon ng iyong unang pagbili. Ang isang bagong supplier ay nangangailangan ng muling pag-baseline ng iyong mga parameter ng kagamitan. Kakailanganin mong ayusin ang mga setting ng torque, guide rails, at lalim ng nozzle para ma-accommodate ang mga bagong detalye.
A: Direktang nakikipag-ugnayan ang mga sorter sa mga cap finish. Ang mga vibratory sorter ay nagba-bounce ng mga cap, habang ang mga centrifugal sorter ay umiikot sa kanila. Ang mga pinong o high-gloss na takip ay nangangailangan ng mga partikular na coatings ng mangkok o banayad na mga anggulo sa paghawak. Ang hindi pagtugma sa sorter sa materyal ng takip ay nagreresulta sa matinding scuffing at aesthetic na pinsala bago ilapat.
